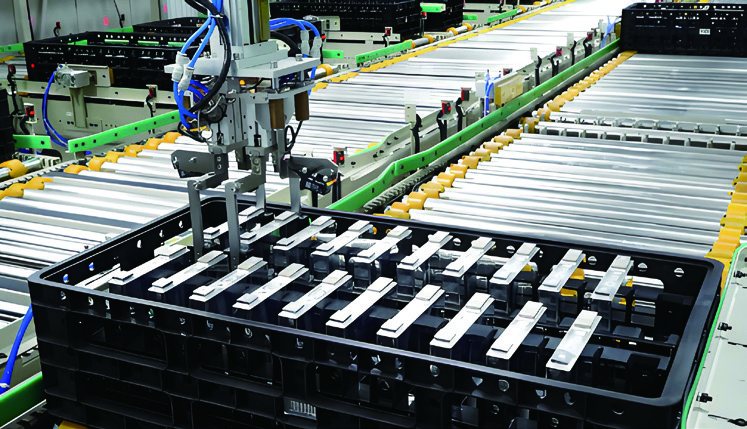
La formation et le tri, c’est là qu’une cellule gagne sa capacité nominale : des heures de charge et décharge précisément dosées sur des milliers de canaux. C’est aussi là que naissent les défaillances latentes. Les cellules qui chauffent pendant la formation emportent ce dommage sur le terrain sous forme d’autodécharge élevée et de perte de capacité prématurée — et les propres données de l’équipement de formation ne montrent souvent rien d’anormal.
Cette étude montre comment une usine de batteries de puissance a ajouté la surveillance thermique radiométrique au-dessus de ses armoires de formation, et ce qui a changé quand la température est devenue une mesure par cellule au lieu d’une estimation par armoire.
Contexte du projet
En 2023, un fabricant de batteries de puissance du centre de la Chine a mis en service un nouvel atelier de formation pour cellules prismatiques : douze lignes, quarante armoires de formation par ligne, 128 canaux par armoire — plus de 60 000 cellules en cours à tout moment. L’usine venait d’absorber une leçon coûteuse. Un lot livré à un client pack présentait une autodécharge élevée sur le terrain, et l’analyse des causes a remonté jusqu’à une armoire de formation dont le refroidissement avait partiellement lâché pendant un week-end. Les données électriques de l’armoire étaient parfaitement normales — courant et tension dans les limites sur chaque canal — mais les cellules avaient été formées 8 à 10 °C au-dessus de la spécification. Le département qualité a piloté des caméras thermiques en plafond sur deux lignes.
Les limites de l’approche traditionnelle
- Les données de canal ne voient pas la température des cellules. L’équipement de formation mesure courant et tension avec une excellente précision, mais la température vient de quelques sondes d’armoire — une moyenne sur un volume, pas une mesure d’une cellule.
- Les pannes de refroidissement sont électriquement muettes. Un filtre colmaté ou un ventilateur en panne n’apparaît nulle part dans l’enregistrement électrique, jusqu’à ce que les cellules soient déjà ruinées.
- Le contrôle qualité par échantillonnage est tardif et destructeur. Les démontages et le suivi OCV détectent les problèmes des jours plus tard, après que des milliers de cellules supplémentaires ont traversé la même armoire.
- L’économie est brutale. Une panne d’armoire manquée, c’est un lot entier de cellules suspectes — une perte directe à cinq chiffres, plus le coût plus difficile de la confiance d’un client pack.
La solution d’imagerie thermique
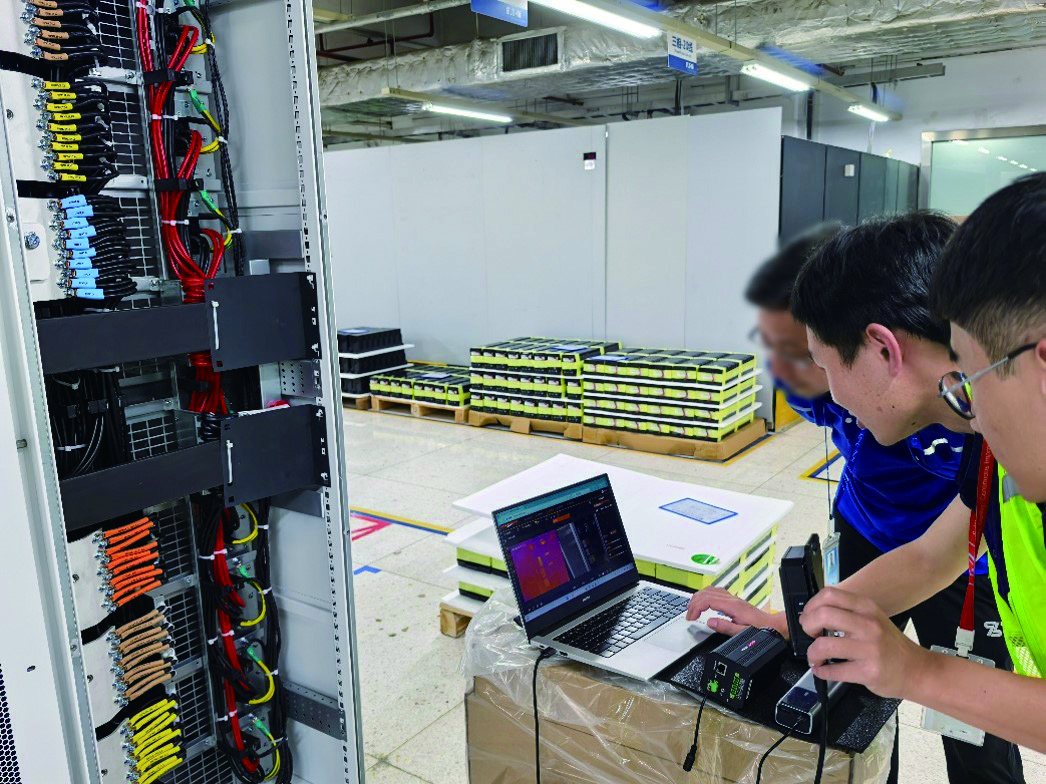
Le pilote a monté des caméras LWIR radiométriques au-dessus des rangées d’armoires de formation, visant les plateaux de cellules ouverts pendant les étapes de charge et de décharge. Chaque caméra couvre un banc d’armoires, et sa matrice radiométrique 640×512 dépose plusieurs pixels sur chaque surface de cellule — assez pour résoudre une seule cellule chaude ou un coin de plateau en échauffement.
L’analytique travaille à deux niveaux. Au niveau cellule, toute cellule dépassant de plus de 2 °C la médiane de son plateau pendant une étape est signalée et sa position de canal enregistrée ; au niveau armoire, un gradient spatial croissant à travers une armoire indique un problème de refroidissement bien avant que la température moyenne ne bouge. Les positions signalées sont écrites automatiquement dans le MES, et ces cellules sont physiquement mises en quarantaine à la sortie — aucune cellule signalée ne quitte l’atelier dans un lot d’expédition.
Ce que la solution thermique a changé
- Les pannes de refroidissement apparaissent en minutes. Une alarme de gradient d’armoire remplace désormais le scénario de surprise du lundi matin ; la maintenance reçoit un ordre de travail pendant que le lot est encore sauvable.
- Les cellules chaudes sont mises en quarantaine à la source. Les réclamations d’autodécharge sur le terrain ont mesurablement diminué sur les lignes pilotes, et les rappels par lot ont cédé la place au rejet par cellule.
- Les conversations clients ont changé. Les cartes thermiques entrent désormais dans les rapports 8D destinés aux clients pack — des preuves objectives et horodatées au lieu d’assurances.
- Les recettes se sont améliorées. Les profils de courant par étape ont été ajustés là où les cartes thermiques montraient une concentration d’échauffement en fin de charge, resserrant la fenêtre de process pour chaque lot suivant.
Notes de sélection des modules
La surveillance de ligne de formation exige un cœur LWIR radiométrique avec une densité de pixels par cellule depuis la hauteur du portique, une cadence suffisante pour suivre les étapes de charge, et une connectivité GigE vers le réseau MES. Le cœur LWIR 12 µm 640×512 SPECTRA L06A est le choix naturel ; lorsqu’une caméra doit couvrir des bancs d’armoires plus denses, le SPECTRA L12NT 1280×1024 élève le budget de pixels. Voir les pages applications surveillance de process et sécurité des batteries pour des modèles similaires.
Vous instrumentez un atelier de formation ou une ligne de production de batteries ? Parlez à nos ingénieurs du choix du cœur, de l’optique et de l’intégration MES.