Un four de fusion du verre est une machine qui ne s’arrête pas : une fois allumé, il tourne huit, dix ans d’affilée, ses briques réfractaires se consumant lentement dans le verre fondu à plus de 1500 °C. Impossible de l’ouvrir pour regarder, impossible de l’arrêter pour toucher — la seule fenêtre sur sa santé est la surface extérieure de la voûte. Là où la brique s’amincit, là où un trou d’érosion se forme, la chaleur traverse un peu plus jusqu’à la tôle, et la température de surface monte de quelques degrés. Saisir ces quelques degrés, c’est saisir la durée de vie restante du four. Le LWIR peut cartographier l’ensemble de la voûte, mais pour les détails à haute température et les faibles écarts, le MWIR refroidi mérite d’entrer en scène.
Cette étude examine comment une verrerie flottée a construit une surveillance thermique permanente de son four et de son bain d’étain en combinant MWIR refroidi et LWIR.
Contexte du projet
En 2023, un producteur de verre flotté du nord de la Chine — deux lignes de 600 tonnes/jour, un four déjà dans la seconde moitié de sa campagne — a reçu une leçon coûteuse : un trou d’érosion localisé dans la paroi de voûte, sans aucun avertissement systématique avant la perforation de la tôle, a forcé une réparation à chaud non planifiée, avec pertes de production et de durée de campagne. En regardant en arrière, la température de la voûte n’était pas ignorée — un agent mesurait quelques dizaines de points à la sonde chaque semaine — mais sur des centaines de mètres carrés, les grands vides entre les points de prélèvement sont précisément là où l’érosion commence ; et l’état d’étanchéité et de refroidissement du bain d’étain — le cœur où le ruban de verre se forme sur l’étain fondu — ne s’estimait qu’à travers quelques thermocouples noyés. L’entreprise a décidé une surveillance thermique permanente : balayage radiométrique complet de la voûte à intervalle régulier + caméras fixes 24h/24 sur le bain d’étain et les points critiques.
Les limites de l’approche traditionnelle
- Entre les points de mesure, que des angles morts. Quelques dizaines de points à la sonde par semaine sur des centaines de mètres carrés — moins d’un pour cent de couverture ; et les trous d’érosion aiment pousser là où personne ne mesure.
- Un relevé hebdomadaire ne suit pas la vitesse d’érosion. En fin de campagne, l’état du réfractaire peut changer nettement en quelques semaines ; tout ce qui arrive entre deux relevés n’est connu qu’au suivant.
- Un chiffre ponctuel ne voit pas la distribution. La sonde donne la température d’un point ; la signature de l’érosion est un motif spatial — une zone qui chauffe progressivement — difficile à reconstituer depuis des points isolés.
- Le bain d’étain était presque une boîte noire. Une poignée de thermocouples noyés ; brûlures de joints et anomalies de refroidissement ne se déduisaient qu’après avoir dégradé le verre.
La solution d’imagerie thermique
Le programme se déploie en deux couches, « panorama + veille ». La couche panorama : un balayage radiométrique hebdomadaire de toute la voûte à la caméra MWIR refroidie — la sensibilité du détecteur refroidi fait émerger nettement du bruit thermique ambiant les quelques degrés d’échauffement anormal de la tôle ; comparées semaine après semaine sur le modèle 3D du four, l’évolution du motif d’érosion saute aux yeux. La couche veille : des caméras LWIR radiométriques fixes surveillent 24h/24 les zones clés de la voûte, les régénérateurs et les brûleurs, ainsi que les bords d’étanchéité et les buses de refroidissement du bain d’étain — tout dépassement de fenêtre thermique déclenche l’alarme.
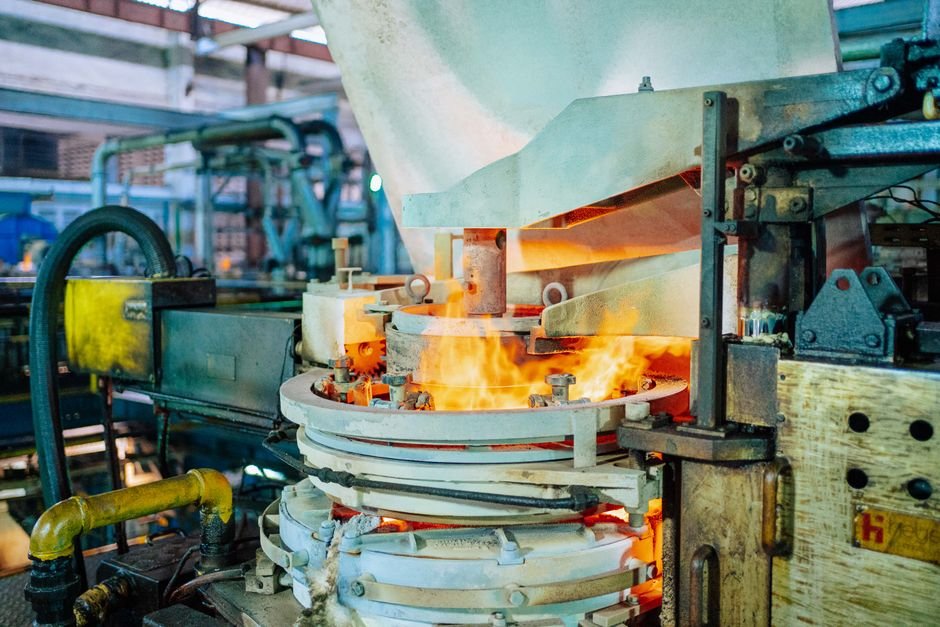
Les deux couches alimentent le même dossier de santé du four : le balayage panoramique fournit la variable lente du motif spatial, les caméras fixes capturent les variations rapides des points critiques. Dès la première année de campagne instrumentée, le système a identifié deux zones d’échauffement persistant sur la paroi — l’ouverture a confirmé un amincissement net du réfractaire dans les deux cas, traité dans la fenêtre de réparation planifiée ; plus aucune réparation à chaud non planifiée depuis.
Ce que la solution thermique a changé
- L’érosion est passée d’événement soudain à variable lente. L’archive thermique complète de la voûte rend l’amincissement du réfractaire visible des semaines à l’avance sous la forme d’une zone qui chauffe progressivement — son traitement rejoint la fenêtre de maintenance planifiée, pas l’appel de dépannage en pleine nuit.
- Zéro réparation à chaud non planifiée. Dans la première année instrumentée, les deux zones d’échauffement détectées en amont ont été traitées en fenêtre planifiée — plus aucun événement de type perforation depuis.
- Le bain d’étain a gagné un thermomètre continu. La veille permanente des bords d’étanchéité et des buses de refroidissement fait passer l’état du bain de la déduction après coup à la visibilité immédiate — plusieurs anomalies de refroidissement interceptées avant d’affecter le verre.
- La gestion de campagne s’appuie sur des données. L’archive thermique hebdomadaire de la voûte est devenue l’entrée centrale de l’évaluation de durée de vie et du planning de maintenance — la décision de grande révision est passée du jugement d’expérience au dossier chiffré.
Notes de sélection des modules
Le balayage panoramique d’un four de fusion est le rôle le plus exigeant en sensibilité : quelques degrés d’échauffement anormal sur la tôle doivent percer le bruit thermique d’un environnement très chaud — le cœur MWIR refroidi est la réponse naturelle, et le module MWIR refroidi SPECTRA H10A allie sensibilité et gamme haute température pour ce service. La veille 24h/24 des points critiques relève du LWIR non refroidi : le module radiométrique SPECTRA L12T 1280×1024 couvre voûte et bain d’étain en haute résolution. Voir la page d’application surveillance de process pour d’autres schémas verriers et fours haute température.
Four de fusion, bain d’étain ou réchauffeur à surveiller en permanence ? Parlez à nos ingénieurs de la combinaison MWIR refroidi + LWIR.