В пищевом производстве температура — не показатель качества, она и есть качество. Пропёкся ли хлеб насквозь, нет ли холодной точки в автоклаве, достиг ли продукт заданной температуры в центре на линии заморозки — каждый вопрос решает тепло. Традиционный подход: несколько термометров воздуха на печи и периодические замеры продукта щупом по выборке — измеряется среднее по среде, а не сам продукт; контролируется тысячная доля, остальное проходит мимо. Встроенная радиометрическая тепловизия направляет объектив прямо на продукт — каждый ломтик, каждый противень, каждая банка измеряются покадрово, без исключений.
Этот кейс о том, как комбинат встроил тепловизию в два критических участка — выход из печи и стерилизацию — и что сплошное измерение дало качеству и затратам.
Предыстория проекта
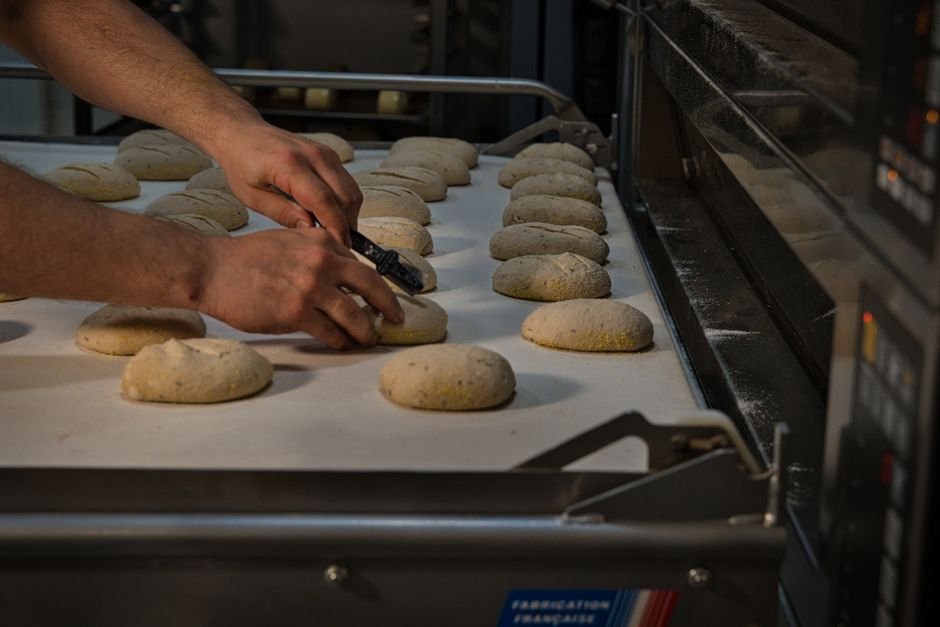
В 2024 году крупный пищевой холдинг на востоке Китая — хлебопекарный цех (тостовый и сдобный хлеб, порядка ста тысяч изделий в сутки) и цех готовых блюд (автоклавы + линия заморозки) — пересмотрел стоимость качества. На линии выпечки болью была равномерность: зоны туннельной печи настраиваются по температуре воздуха, но плотность загрузки и колебания начальной температуры теста смещают реальное состояние на выходе; перепёк и недопёк ловили глазами после выхода, а проскочившее становилось рекламациями. На линии готовых блюд ставки были выше: холодная точка в автоклаве означает недостерилизацию; отраслевая практика опирается на множество термопар внутри автоклава и подстраховочные посевы проб — и когда проблема всплывает, это обычно вся партия. Компания утвердила внедрение радиометрической тепловизии в критических точках обеих линий: стационарная камера, измеряющая каждый противень на выходе печи, и сплошной замер поверхностной температуры продукции в лотках на выходе автоклавов.
Недостатки традиционного подхода
- Температура воздуха не равна температуре продукта. Настройка печи управляет средой; реальный нагрев продукта модулируют плотность загрузки, влажность, начальная температура — при тех же уставках выход каждый день разный.
- Выборка теряет большинство. Несколько замеров щупом в час, визуальный контроль на линии — из всего объёма реально измеряется лишь доля.
- Холодные точки стерилизации обнаруживались задним числом. Термопары автоклава — основа для косвенных выводов о распределении среды, а посев пробы занимает 48 часов — когда приходит результат, товар порой уже отгружен.
- Данные качества были точками, не картой. Разрозненные цифры щупов не отвечают на пространственный вопрос — где печь системно холоднее. Настройка держалась на опыте старших смен.
Тепловизионное решение
Программа развернула радиометрическую тепловизию на двух постах. Выход печи: стационарная радиометрическая камера над конвейером сканирует распределение температуры каждого противня — разница «центр–края» есть прямой портрет степени пропечённости; недопечённые противни отбраковываются автоматически, а тепловая карта каждого противня архивируется с меткой времени, образуя сплошной регистр качества. Выход автоклавов: камера ведёт сплошной замер поверхностной температуры продукции в лотках; любая холодная точка ниже окна стерилизации вызывает тревогу и немедленный отбраковку — измеряется поверхность продукта, а не среда автоклава: самый близкий к тому, что реально пережил каждый пакет, доступный сигнал.
Оба потока заведены в систему качества цеха: долгосрочный тренд карт на выходе обнажил системную холодную зону туннельной печи (загрязнённый воздуховод охлаждал левую сторону — исправлено чисткой); а сплошная регистрация поверхностных температур в стерилизации перевела аудиты HACCP из «выведенного соответствия» в доказательства по каждой партии.
Что изменило тепловизионное решение
- Равномерность выпечки перешла из опыта в данные. Тепловые карты выхода дали настройке пространственную основу — чистка воздуховодов, перебалансировка зон — и брак по пере-/недопёку упал примерно на 60 %, рекламации последовали.
- Недопечённая продукция перехватывается сплошняком. Замер противня за противнем вместо выборки: недопёк отбраковывается на линии, не доходя до упаковки — перехват из «выборочной статистики» стал «вердиктом по каждому противню».
- Холодные точки стерилизации перехватываются на месте. Сплошной замер поверхности на выходе автоклавов отправляет на повторную проверку любой лоток ниже окна стерилизации — 48-часовая подстраховка больше не нужна.
- Аудиты и прослеживаемость на полном архиве. У каждого противня и лотка есть тепловая карта с меткой времени; аудиты HACCP и проверки клиентов опираются на тепловой регистр по партиям — стоимость качественной коммуникации заметно снизилась.
Примечания по выбору модуля
Встроенный пищевой термометраж требует радиометрического LWIR-ядра: среда тёплая и влажная, сигналы умеренные — чувствительность и стабильность измерения на первом месте; поле зрения должно покрывать всю ширину конвейера одним кадром. Модуль высокого разрешения SPECTRA L12A 1280×1024 подходит для широкого сканирования противней на выходе печи; модуль SPECTRA L06A 640×512 — высокочувствительный выбор для контроля лотков в стерилизации. Больше схем пищевых и тепловых процессов — на странице применения «Мониторинг процессов».
Хотите перевести выпечку, стерилизацию или заморозку с выборки на сплошной контроль? Поговорите с нашими инженерами о встроенной тепловизии.