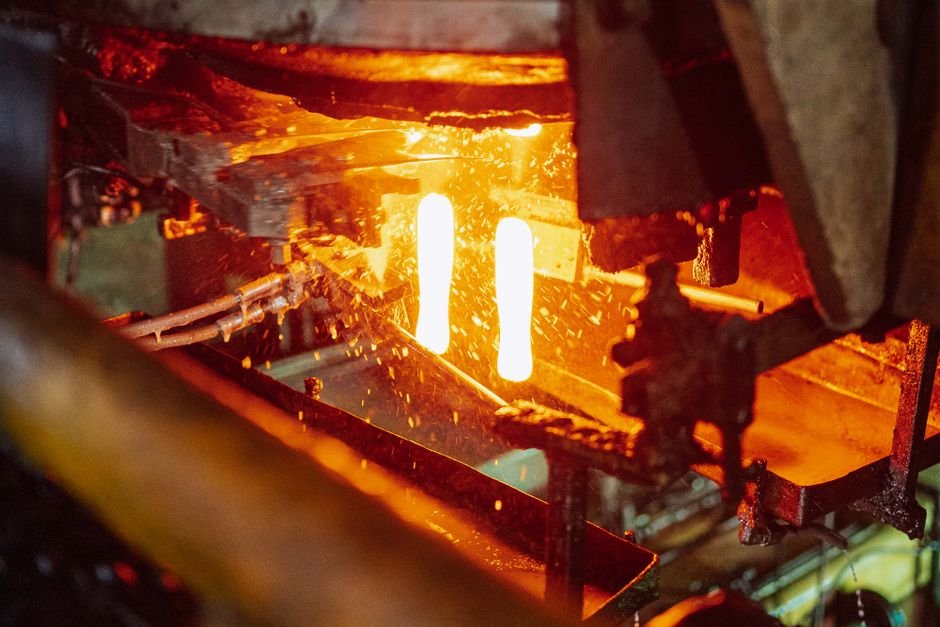
En el procesado láser, todo lo que pueda salir mal con la pieza ocurre en un punto incandescente de unos pocos milímetros, unos pocos milisegundos cada vez. El baño de fusión es el proceso: su tamaño, forma y cola de enfriamiento portan la firma de la falta de fusión, la porosidad de keyhole, las salpicaduras y el sobrecalentamiento — los defectos que de otro modo afloran horas después en un escáner CT o semanas después en servicio. Observarlo bien es brutalmente difícil: la escena mezcla un núcleo cegador con un sustrato frío, la dinámica corre a kilohercios, y la cámara debe medir — no solo ver — a través de la luz del proceso y el penacho de plasma. Esa es precisamente la esquina del espectro donde la imagen MWIR refrigerada se gana el sustento.
Este caso sigue a un taller láser que pasó del ensayo destructivo de piezas terminadas al monitoreo térmico en proceso del propio baño de fusión.
Antecedentes del proyecto
En 2023, una empresa de manufactura de precisión del este de China — un taller que combina recargue láser de componentes de turbinas con una pequeña flota de impresoras metálicas de lecho de polvo — revisó sus costes de calidad. Las piezas de alto valor fallaban tarde: las capas de recargue pasaban la inspección visual y luego revelaban porosidad al mecanizado o al CT; las impresiones completaban treinta horas de construcción antes de fallar el control de densidad. El control de proceso de la compañía era el estándar de la industria: parámetros cualificados, registros de máquina e inspección final — una estrategia que detecta el fallo después de que la pieza cara ha absorbido todas las horas caras. Un ingeniero de I+D propuso monitoreo térmico en proceso: cámaras MWIR refrigeradas observando la dinámica del baño en el cabezal de recargue y dentro de la cámara de impresión, construyendo un registro térmico por pieza. La dirección financió un piloto en una estación de recargue y una impresora.
Las limitaciones del enfoque tradicional
- La inspección final detecta al coste máximo. Porosidad y falta de fusión detectadas por CT o mecanizado llegan después de gastar todo el tiempo de construcción, el polvo y las horas de máquina.
- Los parámetros cualificados derivan en silencio. Desgaste de boquilla, variación de lote de polvo, temperatura del sustrato y envejecimiento del láser sacan el proceso real de la ventana cualificada — y nada alerta hasta que la pieza falla.
- El visible y el pirómetro no leen la física. Una cámara saturada por la luz del proceso solo ve resplandor; un pirómetro de punto promedia el núcleo caliente y la cola fría del baño en un número que oculta la geometría donde los defectos se anuncian.
- Las cámaras no refrigeradas saturan o barran. Los imageadores estándar florecen ante la radiancia del baño o integran la dinámica de milisegundos en borrosidad — la firma desaparece antes de llegar al fotograma.
La solución de imagen térmica
El piloto equipó la estación de recargue y la impresora con cámaras MWIR refrigeradas — imageadores de alta sensibilidad y corto tiempo de integración que sostienen el rango dinámico extremo del baño sin saturación. En el cabezal de recargue, la cámara viaja coaxial, observando anchura, longitud y cola de enfriamiento del baño en tiempo real; el software sigue la geometría fotograma a fotograma y marca las excursiones — un baño alargado señala demasiada energía en la pieza, una cola que colapsa advierte de mala fusión, y las salpicaduras se cuentan y se sellan en tiempo. Cada palheta o eje reparado sale con el registro térmico de cada segundo de su deposición.
En la impresora, la cámara observa el lecho a través de una ventana, registrando la historia térmica de cada capa: las regiones que enfrían anómalamente despacio señalan sobrecalentamiento y riesgo de distorsión; las pistas frías y los eyeccionados marcan zonas potenciales de falta de fusión para inspección dirigida. La regla de los operadores cambió de “confiar en los parámetros” a “vigilar el baño”: cuando la firma térmica salía de su envolvente cualificada, la construcción se pausaba para intervención en lugar de completarse en desecho.
Los registros ganaron valor con el tiempo. Correlacionando firmas térmicas con resultados CT posteriores, el equipo construyó una biblioteca de defectos: aprendió qué anomalías del baño producían realmente porosidad en sus materiales, afilando los umbrales de valores genéricos de la literatura a límites propios del proceso.
Lo que cambió con la solución térmica
- El desecho se movió aguas arriba. Los defectos ahora se marcan en proceso, en la capa o pista donde se forman; las construcciones con firmas descalificantes se detienen pronto en lugar de terminar en fallos caros — el piloto redujo aproximadamente a la mitad las construcciones desechadas de alto valor en su primer año.
- La deriva de parámetros se hizo visible. Desgaste de boquilla y variación de polvo aparecen como cambios lentos en la geometría del baño entre turnos — detectados y compensados antes de que las piezas salgan de la envolvente cualificada.
- El esfuerzo de inspección se enfocó. El CT pasó de cobertura sistemática a volúmenes dirigidos marcados por el registro térmico — misma captura de defectos, una fracción de las horas de escaneo.
- El desarrollo de procesos se aceleró. Nuevos materiales y geometrías se cualifican primero contra envolventes térmicas; búsquedas de parámetros que tomaban semanas de muestras seccionadas convergen en días de construcciones monitorizadas.
Notas de Selección de Módulos
El baño de fusión es el trabajo más duro de la imagen térmica: rango dinámico intra-escena extremo, dinámica de milisegundos, luz de proceso y plasma — exige un núcleo MWIR refrigerado con tiempos de integración cortos y altas tasas de fotogramas. El módulo MWIR refrigerado SPECTRA H10A es la elección de monitoreo para este rol, sosteniendo el brillo del baño sin saturación. Para cámaras más pequeñas y presupuestos más ajustados, el módulo MWIR refrigerado SPECTRA M12A trae la misma sensibilidad refrigerada en un paquete compacto. Consulte la página de aplicación de monitoreo de procesos para arquitecturas térmicas en proceso.
¿Instrumenta procesado láser o fabricación aditiva? Hable con nuestros ingenieros sobre selección de núcleo refrigerado, filtrado e integración.