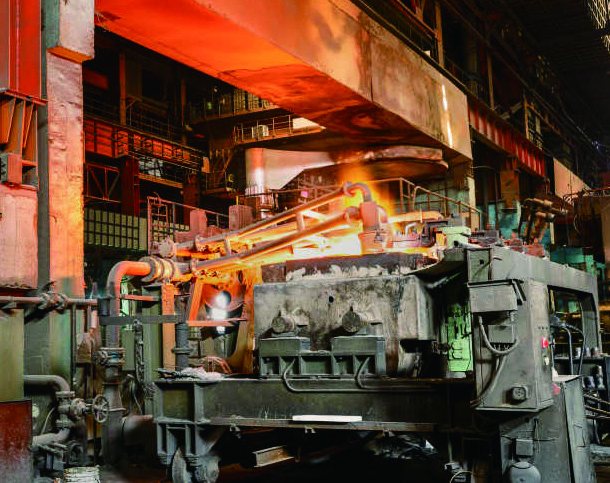
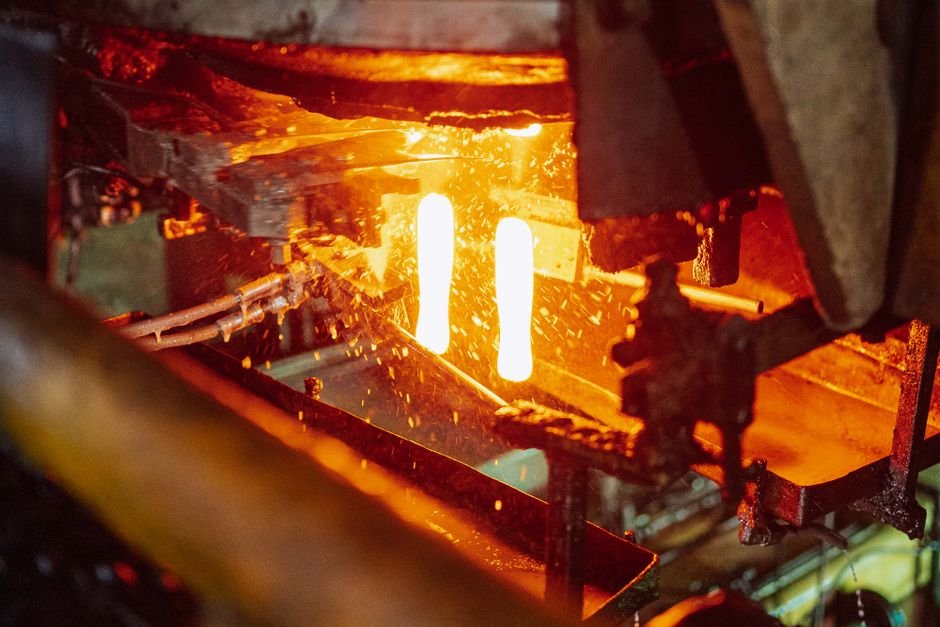
Dans le traitement laser, tout ce qui ira jamais de travers dans une pièce se joue dans un point incandescent de quelques millimètres, quelques millisecondes à la fois. Le bain de fusion, c’est le procédé : sa taille, sa forme et sa traîne de refroidissement portent la signature du manque de fusion, de la porosité de keyhole, des projections et de la surchauffe — ces défauts qui sinon refont surface des heures plus tard au scanner CT ou des semaines plus tard en service. L’observer correctement est d’une difficulté brutale : la scène mêle un cœur aveuglant à un substrat froid, la dynamique se compte en kilohertz, et la caméra doit mesurer — pas seulement voir — à travers la lumière du procédé et le panache de plasma. C’est précisément le coin du spectre où l’imagerie MWIR refroidie gagne sa vie.
Cette étude suit un atelier laser passé du contrôle destructif des pièces finies à la surveillance thermique en cours de procédé du bain de fusion lui-même.
Contexte du projet
En 2023, une entreprise de fabrication de précision de l’est de la Chine — un atelier menant à la fois du rechargement laser de composants de turbines et une petite flotte d’imprimantes métal à lit de poudre — a passé en revue ses coûts qualité. Les pièces de forte valeur échouaient tard : les couches de rechargement passaient le contrôle visuel, puis révélaient des porosités à l’usinage ou au CT ; les impressions terminaient trente heures de fabrication avant d’échouer au contrôle de densité. Le pilotage du procédé était le défaut de l’industrie : paramètres qualifiés, journaux machine, contrôle final — une stratégie qui détecte l’échec après que la pièce coûteuse a absorbé toutes ses heures coûteuses. Un ingénieur R&D a proposé la surveillance thermique en procédé : des caméras MWIR refroidies observant la dynamique du bain sur la tête de rechargement et dans la chambre d’impression, constituant un dossier thermique par pièce. La direction a financé un pilote sur une station de rechargement et une imprimante.
Les limites de l’approche traditionnelle
- Le contrôle final détecte au coût maximal. Porosités et manques de fusion détectés au CT ou à l’usinage arrivent après que le temps de fabrication, la poudre et les heures machine sont déjà dépensés.
- Les paramètres qualifiés dérivent en silence. Usure de buse, variation de lot de poudre, température du substrat et vieillissement du laser poussent le procédé réel hors de la fenêtre qualifiée — et rien n’alerte avant que la pièce échoue.
- Le visible et le pyromètre manquent la physique. Une caméra saturée par la lumière du procédé ne voit que de l’éblouissement ; un pyromètre ponctuel moyenne le cœur chaud et la traîne froide du bain en un chiffre qui masque la géométrie où les défauts s’annoncent.
- Les caméras non refroidies saturent ou bavent. Les imageurs standard fleurissent sur la luminance du bain ou intègrent la dynamique milliseconde en bouillie — la signature a disparu avant d’atteindre la trame.
La solution d’imagerie thermique
Le pilote a équipé la station de rechargement et l’imprimante de caméras MWIR refroidies — imageurs à haute sensibilité et court temps d’intégration qui tiennent la dynamique extrême du bain sans saturation. Sur la tête de rechargement, la caméra monte en coaxial, observant largeur, longueur et traîne de refroidissement du bain en temps réel ; le logiciel suit la géométrie trame par trame et signale les excursions — un bain qui s’allonge signale trop d’énergie dans la pièce, une traîne qui s’effondre avertit d’une fusion pauvre, et les projections sont comptées et horodatées. Chaque pale ou arbre réparé repart avec le dossier thermique de chaque seconde de son dépôt.
Dans l’imprimante, la caméra observe le plateau à travers un hublot, enregistrant l’historique thermique de chaque couche : les zones qui refroidissent anormalement lentement signalent surchauffe et risque de distorsion ; les pistes froides et les éjectas marquent les zones potentielles de manque de fusion pour un contrôle ciblé. La règle des opérateurs est passée de « faire confiance aux paramètres » à « regarder le bain » : quand la signature thermique quittait son enveloppe qualifiée, la fabrication se suspendait pour intervention au lieu de se terminer en rebut.
Les dossiers ont pris de la valeur avec le temps. En corrélant signatures thermiques et résultats CT, l’équipe a bâti une bibliothèque de défauts : elle a appris quelles anomalies de bain produisaient réellement des porosités dans ses matériaux, affûtant les seuils des valeurs génériques de la littérature vers des limites propres au procédé.
Ce que la solution thermique a changé
- Le rebut a remonté le fil. Les défauts sont désormais signalés en procédé, à la couche ou à la piste où ils se forment ; les fabrications aux signatures disqualifiantes s’arrêtent tôt au lieu de s’achever en échecs coûteux — le pilote a réduit d’environ moitié les fabrications rebutées de forte valeur dès la première année.
- La dérive des paramètres est devenue visible. Usure de buse et variation de poudre apparaissent comme de lentes évolutions de la géométrie du bain au fil des postes — détectées et compensées avant que les pièces ne quittent l’enveloppe qualifiée.
- L’effort d’inspection s’est concentré. Le CT est passé d’une couverture systématique à des volumes ciblés signalés par le dossier thermique — même capture de défauts, une fraction des heures de scan.
- Le développement de procédés a accéléré. Nouveaux matériaux et géométries se qualifient d’abord contre des enveloppes thermiques ; des recherches de paramètres qui prenaient des semaines d’échantillons sectionnés convergent en quelques jours de fabrications monitorées.
Notes de sélection des modules
Le bain de fusion est le devoir le plus dur de l’imagerie thermique : dynamique intra-scène extrême, dynamique milliseconde, lumière de procédé et plasma — il exige un cœur MWIR refroidi à courts temps d’intégration et hautes cadences. Le module MWIR refroidi SPECTRA H10A est le choix de surveillance pour ce rôle, tenant la luminosité du bain sans saturation. Pour les chambres plus petites et les budgets plus serrés, le module MWIR refroidi SPECTRA M12A apporte la même sensibilité refroidie dans un boîtier compact. Voir la page application surveillance de procédés pour les architectures thermiques en procédé.
Vous instrumentez le traitement laser ou la fabrication additive ? Parlez à nos ingénieurs du choix de cœur refroidi, du filtrage et de l’intégration.