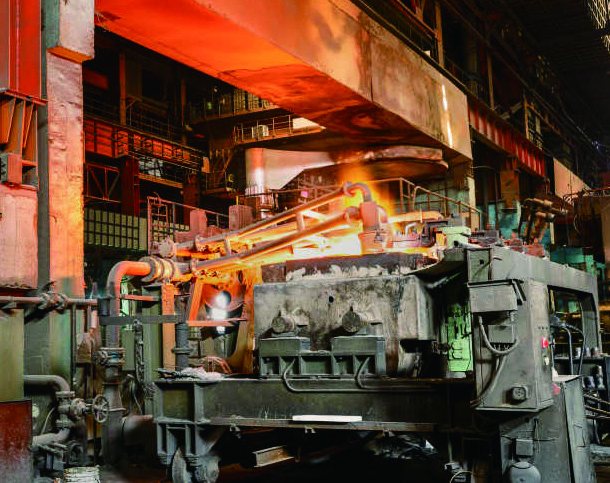
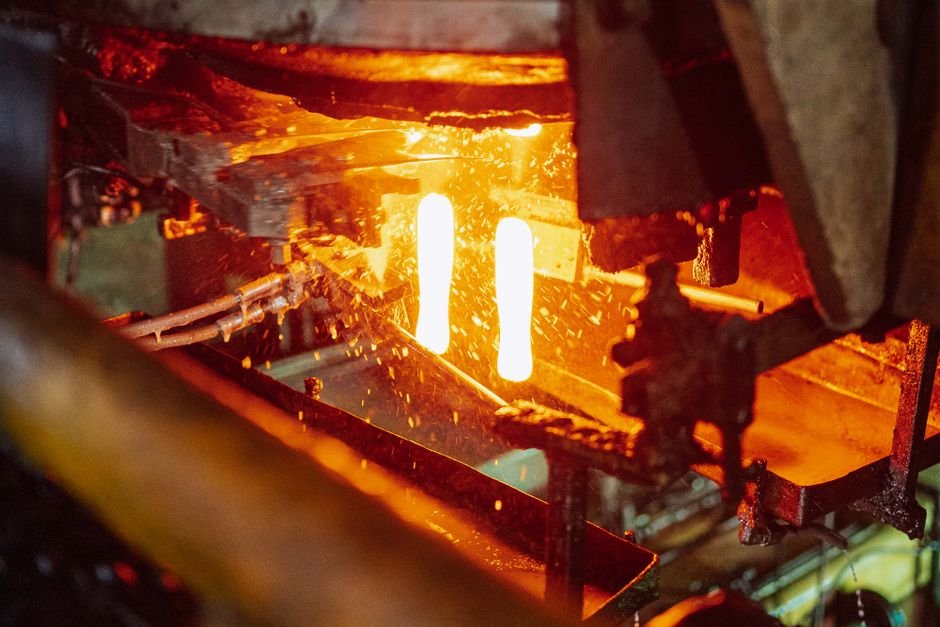
在激光加工里,零件将来会出的一切问题,都发生在一个几毫米宽、几毫秒一次的炽亮光斑里。熔池就是工艺本身:它的大小、形状和冷却拖尾携带着未熔合、小孔气孔、飞溅和过热的特征——这些缺陷原本要几小时后才会出现在 CT 扫描仪上,或者几周后出现在服役现场。要把熔池看清楚极其困难:画面里刺眼的高温核心与低温基材同框,动态以千赫兹计,而且相机必须能穿透工艺光和等离子体羽流去"测量"而不只是"看见"。这恰好是制冷型中波红外成像吃饭的那一角光谱。
本案例讲述一个激光车间如何从成品破坏性检测转向熔池本身的过程内热监测。
项目背景
2023 年,华东一家精密制造公司——一个同时经营涡轮部件激光熔覆修复和小型金属铺粉打印机队的车间——盘点了自己的质量成本。高价值零件总在很晚的阶段失败:熔覆层过了目视检查,随后在机加工表面或 CT 里露出气孔;打印件跑完三十小时的成形,然后倒在密度检测上。公司的工艺控制是行业默认做法:定型参数、机床日志、事后检验——这种策略总在昂贵的零件已经吸饱了昂贵的工时之后才发现失败。一位研发工程师提出过程内热监测:用制冷型中波红外相机盯着熔覆头和打印舱内的熔池动态,为每个零件建立热档案。管理层批准了在一个熔覆工位和一台打印机上的试点。
传统方式的痛点
- 事后检验在成本最高点发现失败。 CT 或机加工发现的气孔与未熔合,总在全部成形时间、粉末和机时已经花完之后到来。
- 定型参数会静默漂移。 喷嘴磨损、粉末批次差异、基材温度和激光器老化把实际工艺悄悄推出定型窗口——而在零件报废之前没有任何告警。
- 可见光与点温计读不到物理。 被工艺光打爆的相机只看到眩光;单点测温仪把熔池的热核与冷尾平均成一个数字,恰恰抹掉了缺陷发声的几何信息。
- 非制冷相机会饱和或拖影。 普通热像仪在熔池辐亮度下过曝开花,或把毫秒级动态积分成一片模糊——特征还没落到帧里就已经消失。
红外成像解决方案
试点给熔覆工位和打印机装上了制冷型中波红外相机——高灵敏度、短积分时间的成像设备,能让熔池的极端动态范围不饱和地落在画面里。在熔覆头上,相机同轴随动,实时观测熔池的宽度、长度与冷却拖尾;软件逐帧追踪熔池几何并标记异常——熔池拖长说明输入工件的能量过多,拖尾塌陷预示熔合不良,飞溅事件被计数并打上时间戳。每根修复的叶片或轴,都带着沉积过程每一秒的热档案出厂。
在打印机里,相机透过舱体观察窗看向成形台面,记录每一层扫描完成后的热历史:冷却异常缓慢的区域标记过热与变形风险;冷道与飞溅抛出物标出潜在未熔合区,供后续定向检验。操作员的守则从"相信参数"变成了"盯着熔池":当热特征漂出定型包络,成形就暂停待查,而不是一路打印成废品。
档案的价值持续复利。把热特征与下游 CT 结果关联,团队建起了缺陷库:他们知道了哪些熔池异常在自己的材料里真的会长成气孔,把阈值从文献通用值磨成了工艺专属限值。
红外方案带来的变化
- 报废被推到上游。 缺陷如今在形成的层或道上被过程内标记;热特征不合格的成形提前终止,不再跑完才变成昂贵的失败——试点第一年高价值报废件大约减半。
- 参数漂移变得可见。 喷嘴磨损与粉末批次差异如今表现为跨班次熔池几何的缓慢变化——在零件漂出定型包络之前就被发现并补偿。
- 检验力气花在刀刃上。 CT 扫描从全面覆盖转向热档案标记的定向体积——同样的缺陷捕获率,扫描工时只有零头。
- 工艺开发提速。 新材料与新结构先对着热包络定型;过去要数周切片取样的参数搜索,如今在监测成形中数日收敛。
机芯选型要点
熔池监测是热成像里最难的活:极端的画面内动态范围、毫秒级动态、工艺光与等离子体——它要求制冷型中波机芯具备短积分时间与高帧率。SPECTRA H10A 制冷型中波机芯是这一角色的过程监测之选,能让熔池亮度不饱和。对于舱体更小、预算更紧的场景,SPECTRA M12A 制冷型中波机芯以更紧凑的封装带来同级的制冷灵敏度。更多过程内热架构,请参见工艺监测应用页。
正在为激光加工或增材制造配仪器?联系我们的工程师,聊聊制冷机芯选型、滤光与集成。